

咨询电话:钟小姐
18998476034
咨询电话:韩先生
15220570112
咨询电话:钟小姐
18998476034
咨询电话:韩先生
15220570112


来源:行业动态 发布时间:2026-10-23 浏览:1
在工业管路系统中,阀杆密封是保障介质不渗漏、设备稳定运行的关键部件,直接关联生产安全与能耗控制。不少一线从业者都会遇到这样的难题:新更换的阀杆密封件,即便选用了优质橡胶材质,使用半年左右仍会出现渗漏,反复更换也仅能暂时缓解。事实上,密封件提前失效,核心原因往往不在于橡胶材质本身,而在于设计环节的细节疏漏。行业共识早已明确:O型圈/阀杆密封的设计合理性,远比橡胶材质的等级更为重要。下文将逐一解析导致渗漏的四大设计症结,为大家厘清背后的逻辑。
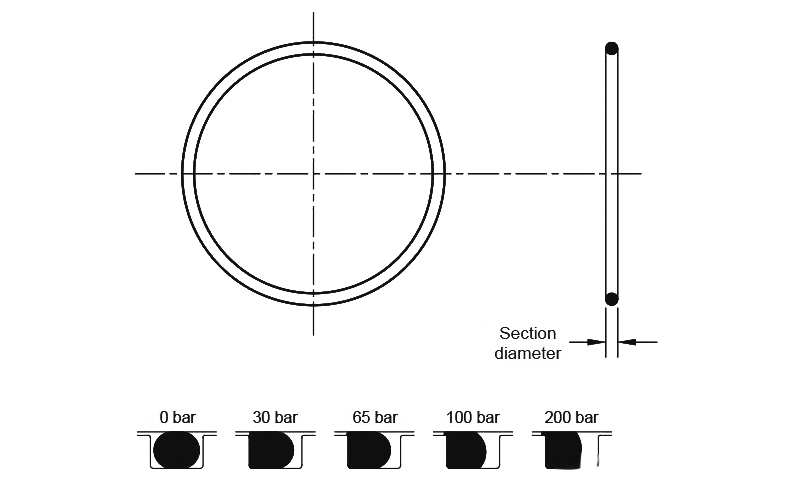
一、压缩率选型不当:密封件的受力失衡隐患
所谓压缩率,即密封件装配后产生的形变量占自身原始尺寸的比例,是密封设计的核心参数。压缩率的合理性,直接决定密封面的贴合精度与密封件使用寿命,多数渗漏问题都源于此参数的设定偏差。
若压缩率过大(通常超过30%),密封件会长期承受过度挤压,橡胶内部分子结构受损,弹性逐步衰减,最终出现永久形变、开裂等问题,密封面随之产生缝隙,介质顺势渗漏。尤其在高温工况下,过度挤压会加速橡胶老化进程,老化速度较正常压缩状态快2-3倍,半年渗漏成为常见现象。
若压缩率过小(低于15%),密封件无法完全填充阀杆与密封腔的间隙,即便初始状态能实现基础密封,也难以抵御设备振动、介质压力波动带来的位移影响,短期内便会出现密封面贴合不紧密的问题。更为隐蔽的是,间隙会导致介质渗透至密封接触面,加剧密封件磨损,形成渗漏与磨损相互叠加的恶性循环。
对于通用橡胶密封件,18%-25%的压缩率为最佳范围,具体需结合工况温度、压力进行针对性调整。材质的优劣无法弥补压缩率选型的偏差,唯有参数适配,才能奠定稳定密封的基础。
二、表面粗糙度不匹配:密封面的隐性磨损诱因
阀杆与密封腔的表面粗糙度,是影响密封效果的重要辅助因素。即便密封件材质优异,若表面粗糙度与密封件特性不匹配,仍会导致密封件提前失效。
部分设计存在“表面越光滑越好”的误区,将阀杆表面粗糙度打磨至Ra值低于0.2μm。过低的粗糙度会降低密封件与阀杆的摩擦力,设备运转时密封件易发生位移、翻边,破坏密封完整性;同时,过于光滑的表面难以形成稳定的润滑膜,密封件因干摩擦加剧,磨损速度显著提升。
反之,若表面粗糙度过高(Ra值超过1.6μm),表面残留的微小凸起会对密封件形成持续刮擦,短期内便在密封件表面形成磨损沟槽,成为介质渗漏的通道。此外,粗糙表面易吸附杂质,进一步加剧磨粒磨损,缩短密封件使用寿命。
针对橡胶密封件,阀杆表面粗糙度控制在Ra 0.4-0.8μm最为适宜。该范围既能保证密封面紧密贴合,又能形成薄而稳定的润滑膜,有效降低磨损,保障密封稳定性。
三、动态偏心:阀杆运动中的受力不均问题
阀杆在工作中需进行往复或旋转运动,若设计时未充分考虑动态偏心问题,会导致密封件承受不均匀压力,进而引发渗漏。动态偏心的产生,主要源于两方面:一是阀杆加工精度不足,存在弯曲、圆度偏差;二是密封腔与阀杆同轴度设计不合理,装配后形成固有偏心。
在动态工况下,偏心的阀杆会使密封件各部位压缩量不一致,一侧承受过度挤压,另一侧贴合松散。长期运行后,过度挤压部位加速老化开裂,贴合松散部位则易形成瞬时缝隙,介质借此渗透。这种磨损具有隐蔽性,初期渗漏量微小,待发现明显渗漏时,密封件已产生不可逆损伤。
规避动态偏心的关键的在于设计与加工环节的把控:提升阀杆加工精度,保证其直线度与圆度;优化密封腔结构,确保与阀杆同轴度达标;针对高频往复工况,可增设导向套,限制阀杆摆动,使密封件受力均匀。
四、介质溶胀:橡胶与介质的适配偏差
介质溶胀是易被忽视的密封失效因素,指密封件与管路介质接触后,因化学作用发生体积膨胀、硬度下降、弹性丧失的现象。这一问题的本质,是设计阶段橡胶材质与介质适配不当,而非橡胶本身质量缺陷。
不同橡胶材质的介质耐受性差异显著:丁腈橡胶耐油性优良,但对酮类、酯类介质耐受性较差;氟橡胶耐腐蚀性能突出,却易受胺类介质影响;硅橡胶耐高温性较好,耐油性则相对薄弱。若设计时仅凭经验选型,未充分考量介质成分、温度等因素,密封件会在介质作用下逐步劣化,体积膨胀后挤压密封腔,或因弹性衰减无法贴合阀杆,最终导致渗漏。
介质溶胀的劣化过程具有渐进性,初期密封件外观无明显变化,性能却持续衰减,通常3-6个月便会达到渗漏临界值。因此,设计阶段必须开展介质兼容性测试,根据测试结果选用适配橡胶材质,必要时采用改性橡胶或组合密封结构,规避溶胀风险。
拆解阀杆密封半年渗漏的问题,会发现核心症结并非橡胶材质,而是压缩率选型、表面粗糙度匹配、动态偏心控制及介质适配这四大设计细节的缺失。这四大要素共同决定了密封系统的稳定性,其重要性远超橡胶材质的等级选择。

泵中使用膜片的核心优势解析:从密封到高效的全方位赋能
查看详情+没有了
文本标签:
返回列表




 您当前的位置: 首页 >


 15220570112
 sales3@doitrubber.com


