

咨询电话:王小姐
18169909759
咨询电话:周小姐
18169906179
咨询电话:王小姐
18169909759
咨询电话:周小姐
18169906179


来源:行业动态 发布时间:2026-09-17 浏览:1
在ODM合作模式中,密封性能是决定产品可靠性、使用寿命与市场口碑的关键因素之一。然而,许多ODM客户在聚焦品牌运营、市场需求对接与产品选型时,往往会忽略密封环节的细节把控,其中沟槽设计、安装倒角与压缩率范围这三个细节,更是高频“遗漏点”。这些看似微小的疏忽,轻则导致产品泄漏、性能衰减,重则引发售后纠纷、品牌信誉受损。
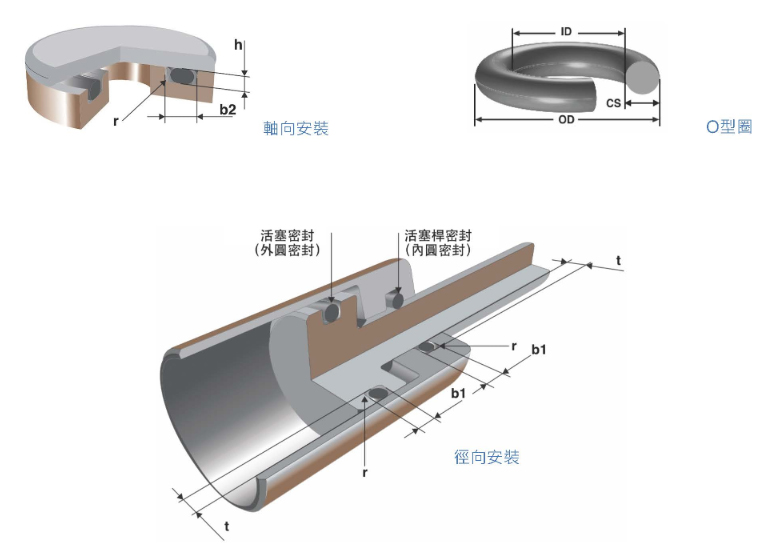
一、沟槽设计:密封的“基础框架”,差之毫厘谬以千里
沟槽是密封件的“安身之所”,其设计合理性直接决定密封件能否充分发挥作用。但不少ODM客户在产品选型或设计确认阶段,要么直接套用通用图纸,要么简化沟槽尺寸要求,忽略了产品实际工况与密封件特性的匹配,从而埋下密封隐患。
最常见的沟槽设计问题包括:一是尺寸精度不足,如沟槽宽度、深度偏差过大。若沟槽过宽,密封件在工作时会出现“窜动”,导致受力不均,长期使用后易出现永久变形或撕裂;若沟槽过浅,密封件无法充分安装到位,压缩量不足,难以形成有效密封面,直接引发泄漏。二是沟槽表面粗糙度超标,粗糙的沟槽内壁会加剧密封件的磨损,尤其是在动态密封场景下,磨损速度会大幅加快,严重缩短密封件使用寿命。三是忽略沟槽的结构设计,如未设置排液槽、排气孔,在高压或高温工况下,介质易在沟槽内积聚,导致密封件受挤压变形;或沟槽边角未做圆滑处理,尖锐边缘会划伤密封件表面,破坏密封完整性。
正确的沟槽设计需遵循“精准匹配、适配工况”原则:首先,需根据选用的密封件型号(如O型圈、密封圈),严格按照密封件厂家提供的标准尺寸设计沟槽,确保宽度、深度的公差控制在允许范围内;其次,沟槽内壁的粗糙度需达到Ra0.8-Ra1.6的要求,减少密封件的磨损;最后,结合产品的工作压力、介质类型,合理设置排液、排气结构,边角处采用R角过渡,避免尖锐边缘损伤密封件。
二、安装倒角:容易被忽视的“安装保护”,直接影响密封效果
在密封件安装环节,安装倒角的作用常常被ODM客户忽视。很多客户认为只要密封件尺寸与沟槽匹配,就能顺利安装并实现密封,却忽略了倒角对密封件的保护作用,以及对安装效率的影响。
缺乏合理的安装倒角,会导致两个问题:一是安装困难,密封件多为弹性材质,若安装部位(如轴、孔的入口处)无倒角,密封件在安装过程中会被尖锐的边缘卡住,强行安装会导致密封件被拉伸、划伤甚至撕裂,直接破坏密封件的结构完整性;二是密封失效,即使密封件勉强安装到位,被划伤的表面也会成为泄漏通道,尤其是在高压工况下,介质会从划伤处渗透,导致密封失效。此外,无倒角的安装还会增加人工成本,降低安装效率。
针对安装倒角的设计与要求,需注意以下几点:首先,在轴、孔的安装入口处,必须设置合理的倒角,常见的倒角角度为15°-30°,倒角宽度需根据密封件的直径和截面尺寸确定,一般不小于2mm,确保密封件能顺利导入沟槽;其次,倒角的表面粗糙度同样需控制在Ra1.6以内,避免粗糙的倒角表面划伤密封件;最后,对于特殊工况(如高压、高速旋转场景),可采用“双倒角”或“圆弧倒角”设计,进一步提升对密封件的保护效果,确保安装过程平稳、无损伤。
三、压缩率范围:密封的“核心参数”,并非越大越好
压缩率是密封件实现密封的核心参数,指密封件安装后被压缩的程度(压缩量与原始截面尺寸的比值)。许多客户存在一个认知误区:认为压缩率越大,密封效果越好,因此在设计确认时盲目要求增大压缩率,却忽略了压缩率与密封件材质、工况的匹配性,最终导致密封件过早失效。
压缩率不当带来的危害十分明显:一是压缩率过大,密封件长期处于过度压缩状态,会加速材质的老化、疲劳,出现永久变形、硬度上升等问题,缩短密封件的使用寿命;同时,过度压缩还会增加密封件与配合面的摩擦力,在动态密封场景下,易出现“爬行”现象,影响产品的运行稳定性。二是压缩率过小,密封件无法充分填充沟槽与配合面之间的间隙,难以形成有效的密封面,导致介质泄漏。此外,不同材质的密封件(如橡胶、氟橡胶、硅胶),其允许的压缩率范围差异较大,若忽视材质特性随意设定压缩率,同样会引发密封问题。
合理控制压缩率的关键的在于“精准匹配材质与工况”:首先,需根据密封件的材质确定基础压缩率范围,例如普通丁腈橡胶O型圈的压缩率一般为15%-25%,氟橡胶O型圈为10%-20%,硅胶O型圈为20%-30%,需严格遵循参数标准;其次,结合产品的工作压力调整压缩率,高压工况下可适当提高压缩率(但不超过材质允许的最大值),低压工况下则需保证最低压缩率,确保密封效果;最后,考虑工作温度的影响,高温工况下密封件材质易软化,需适当降低压缩率,避免过度变形,低温工况下材质易变硬,可适当提高压缩率,确保密封件能充分贴合配合面。

为什么同样是FKM,密封寿命差3倍?
查看详情+没有了
文本标签:
返回列表




 您当前的位置: 首页 >


 18998476034
 sales9@doitrubber.com


